

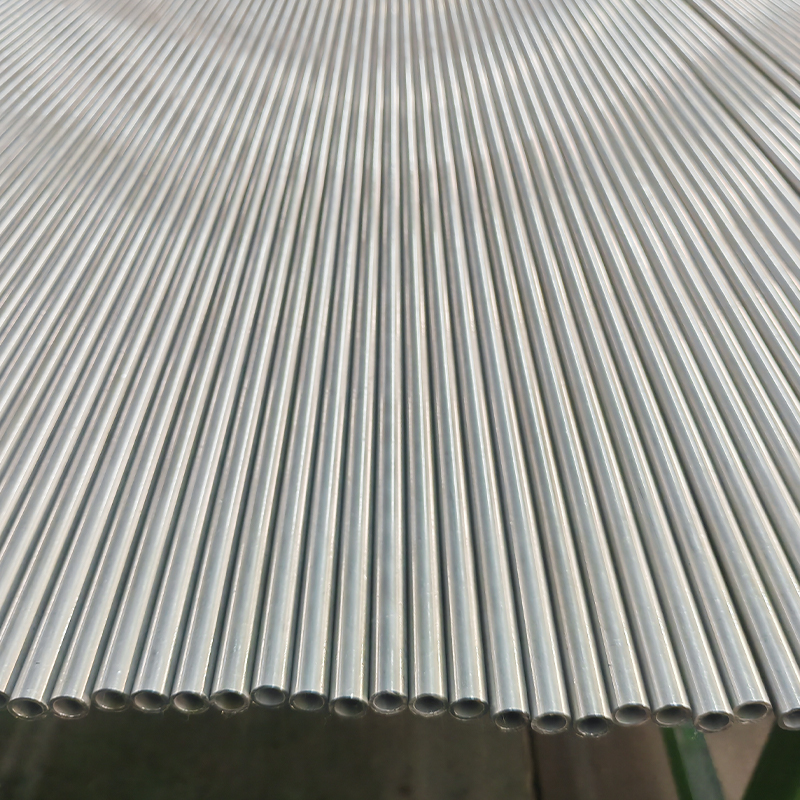
Kalldraget sömlöst hydraulrör – ASTM A519 1020, Ø1" x 0,120", Jämnt ID för hydraulcylindrar
Våra ASTM A519 1020 kalldragna sömlösa hydraulrör är konstruerade för högtryc...

Prestandagapet mellan sömlösa och svetsade hydrauliska cylinderrör börjar vid bruket. Sömlösa slangar är genomborrade från ett massivt runt ämne - uppvärmt och roterande genomborrat, sedan förlängt på en dorn. Det ihåliga skalet är kalldraget eller kallpilerat till slutliga dimensioner. Det finns ingen längsgående led.
Svetsade rör börjar som plattvalsad remsa. Remsan rullformas till en cylinder och sammanfogas med hjälp av högfrekvent induktionssvetsning eller TIG-svetsning. Det svetsade röret har en synlig inre svetssträng och en värmepåverkad zon (HAZ). För att konkurrera med sömlös drar många butiker det svetsade röret över en dorn. Detta kalldragen svetsad (DOM) process förfinar mikrostrukturen, plattar ut svetssträngen och bringar toleranser nära sömlösa nivåer. Du kan källa kalldragna svetsade (DOM) rör i EN 10305-2 kvaliteter för krävande hydrauliska applikationer.
Kontrasten i utgångsmaterial förklarar de grundläggande skillnaderna i väggens enhetlighet, kvarvarande spänning och bristningsfördelning.
När en hydraulcylinder cyklar från 0 till 350 bar upplever rörväggen ringspänning, axiell spänning och utmattningsbelastning. Sömlöst rör tillverkat av E355 (St52) ger vanligtvis en lägsta sträckgräns på 355 MPa. Ett jämförbart svetsat rör i 1026-kvalitet kan ge cirka 310 MPa – ungefär 12 % lägre.
Tryckkapaciteten berättar samma historia. Med hjälp av Barlows formel för ett 50 mm OD × 5 mm väggrör, kan ett sömlöst E355-rör med draghållfasthet 600 MPa motstå ett sprängtryck över 1200 bar. Den svetsade ekvivalenten i 1026 (dragstyrka ~440 MPa) skulle brista nära 880 bar. ASME B31.3 tilldelar ett sömlöst rör 20–25 % högre tillåtet arbetstryck än svetsade rör av identiska dimensioner och material. Denna marginal spelar roll i mobil hydraulik där stöttrycket ökar med 1,5× det nominella betyget.
Utmattningsmotstånd skiljer de två ytterligare åt. Vid 10⁷ cykler är utmattningsgränsen för kalldragna sömlösa rör vanligtvis 15–30 % över gränsen för motsvarande svetsade rör. Anledningen är enkel: svetsens HAZ innehåller lokal korntillväxt, mikroporositet och kvarvarande dragspänningar som fungerar som sprickinitieringsplatser. Ett DOM-rör, efter tungt kallt arbete, återställer mycket av den förlorade utmattningslivslängden – men matchar sällan ett helt genomhärdat sömlöst rör i cyklisk drift.
Hydraulisk cylindertätningsprestanda hänger på den inre ytans grovhet (Ra) och den diametrala toleransen. Ett grövre eller överdimensionerat hål påskyndar tätningsslitage och inre läckage. Siffrorna gör valet tydligt.
| Typ av rör | ID-råhet (Ra) | Typisk tolerans |
|---|---|---|
| Sömlös kalldragen | 0,8 – 1,6 µm | H8 – H9 |
| Svetsad (ERW som svetsad) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (Cold-Drawn Welded) | 0,4 – 0,8 µm | H8 – H9 |
| Finslipad Seamless | 0,2 – 0,4 µm | H8 (inom 0,025 mm) |
Ett råsvetsat rör vid Ra 6,3 µm kommer att tugga genom en polyuretan U-koppstätning i industriella cylindrar. Även ett kalldraget sömlöst rör vid Ra 1,2 µm fungerar bra, men där applikationen kräver ett spegelhål – som i servohydrauliska cylindrar – en slipat SRB-rör med Ra ≤0,4 µm förlänger tätningens livslängd direkt med 30–50 %. Du kan se ett färdigt exempel med slipat SRB-rör med spegelliknande ID-finish lämplig för högcykelhydraulikcylindrar.
Toleransen är lika viktig. Ett H8-hål (±0,039 mm för en 50 mm ID) håller extruderingsgapet för tätningen konsekvent. Ett H11-rör (±0,160 mm) gör att tätningsläppen kan extruderas under tryck, vilket leder till genomblåsningsfel. För pneumatiska eller lågtryckshydrauliksystem (< 100 bar) är H9–H11 acceptabelt; över 200 bar blir H8 obligatoriskt.
Hydraulvätskor som innehåller vatten - vattenglykol, fosfatestrar eller till och med förorenad mineralolja - skapar korrosionsceller. Svetssömmen är en permanent hot-spot. Under svetsning separeras mangan och kisel, vilket skapar mikrogalvaniska kopplingar mellan svetsmetallen och basmaterialet. Den värmepåverkade zonen bibehåller även kvarvarande dragspänning som främjar spänningskorrosionssprickor.
Oberoende nedsänkningstester visar att i en 5% NaCl-lösning vid 35 °C uppvisar svetszonen i ett 1026-rör gropinitiering inom 48 timmar, medan basmetallen och det sömlösa röret med liknande kemi förblir passiva flera dagar längre. Sömlöst rör, fritt från sammansättningsdiskontinuiteter, ger jämn korrosionsbeständighet över hela väggen. När en design kräver fosfatestervätskor i stålverkshydraulik är sömlös standardrekommendation. För svetsade rör i lätt frätande användning kan helkroppsljusglödgning eller en tunn nickel-krombeläggning maskera svagheten – men aldrig eliminera grundorsaken.
Enbart upphandlingskostnaden vilseleder. Ett svetsat ERW-rör (EN 10305-2, E235) i standardstorlek kostar ungefär 60–70 % av ett kalldraget sömlöst rör (EN 10305-1, E355) med samma dimensioner. DOM-röret ligger runt 80–90 % av det sömlösa priset. Hydraulcylinderverkstaden lägger dock nästan alltid till honing eller skivvalspolering. Honningstillägget – vanligtvis 0,3–0,5 mm i diameter – raderar kostnadsfördelen om den råa rörväggen är för variabel. Ett svetsat rör med H11-tolerans kan behöva extra slippass, vilket tar tid och livslängd.
Ledtiden följer ett liknande mönster: ERW-svetsade rör från lager levereras på dagar, medan kalldragna sömlösa rör ofta kräver 3–6 veckor för icke-standardiserade dimensioner. DOM-rör blandar tillgänglighet med precision, ofta tillgängligt inom 2–4 veckor. Den verkliga TCO-ekvationen väger minskat bearbetningsskrot, lägre tätningsslitage och längre medeltid mellan fel . För en kritisk huvudlyftcylinder som arbetar dygnet runt, betalas den sömlösa premien tillbaka inom den första underhållscykeln.
Att välja ett rör utan att koppla det till en känd materialstandard är ett recept på förvirring i leveranskedjan. Tabellen nedan kartlägger de vanligaste kvaliteterna till deras styrande specifikationer för hydrauliska cylinderrör.
| Materialklass | Typ | Nyckelstandard | Avkastningsstyrka (min.) |
|---|---|---|---|
| E355 / St52 | Sömlös kalldragen | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Sömlös kalldragen | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Sömlös kalldragen | ASTM A519 | 460 MPa |
| E235 / 1026 | Svetsad & DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Svetsad & DOM | EN 10305-2 | 355 MPa |
För mobila och industriella högtryckscylindrar, kalldragen sömlös hydraulslang i kvalitet E355 täcker de flesta applikationer upp till 350 bar. När extrem seghet eller slitstyrka krävs – som i gruvrekvisita – blir 27SiMn kylda och härdade sömlösa rör det bästa valet. Samma E355-kvalitet i svetsad DOM-form uppfyller EN 10305-2 och fungerar bra för medeltryckscylindrar där budgetkänsligheten är hög.
Designparametrar är sällan perfekt anpassade. Använd matrisen nedan som ett förstapassfilter baserat på cylinderns maximala arbetstryck och den erforderliga håltoleransen.
| Arbetstryck | Obligatorisk ID-tolerans | Rekommenderad tub | Typiskt betyg |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Svetsad ERW eller DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Cold-Drawn Welded) eller Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Sömlös kalldragen & Honed | E355, 27SiMn, 4130 |
| Vattenhaltiga vätskor | H9 – H8 | Sömlös (föredraget) | E355, 316L (rostfri) |
Matrisen är inte absolut. En 250-bars cylinder med kraftig sidobelastning kan fortfarande dra nytta av ett sömlöst slipat rör även om DOM nominellt uppfyller tryckklassificeringen, eftersom ovalitet och utmattning spelar roll. På samma sätt kan en lågtrycksstyrcylinder som produceras i hög volym använda ERW-svetsade rör med efterslipning till H9, vilket sparar materialkostnader utan att offra tillförlitligheten. När hydraulvätskan är oljebaserad och vattenföroreningen är kontrollerad, erbjuder DOM-röret den söta punkten för precision och kostnad för många medelstora applikationer.
Sömlöst rör är fortfarande det säkra valet för hydraulcylindrar som arbetar över 350 bar eller i korrosiva miljöer. DOM-svetsade rör stänger gapet för mellantryckskonstruktioner där tolerans och kostnad vägs lika. Börja med urvalsmatrisen och definiera sedan ditt mål Ra, toleransgrad och materialstandard. En datadriven specifikation eliminerar överbetalning för sömlösa när DOM kommer att göra det – eller underspecificerar ett svetsat rör till tidigt fel.
För att gå från jämförelse till inköp, ange cylinderloppsstorlek, arbetstryck och vätsketyp. Leverantörer kan sedan föreslå ett komplett slipat rörpaket eller en färdig att montera fat av rätt material och standard.

Våra ASTM A519 1020 kalldragna sömlösa hydraulrör är konstruerade för högtryc...

Våra specialformade stålrör är designade för applikationer som kräver anpassa...

Våra specialtillverkade slangar erbjuder precisionsböjda, svetsade och formad...

Våra rostfria värmeväxlarrör är konstruerade för applikationer som kräver hög...

Våra sömlösa stötdämparrör är tillverkade enligt EN 10305-1 med högkvalitativ...

Våra kolvstänger i legerat stål är tillverkade av höghållfast 20MnV6- eller 2...


