

Hydraulcylinderrör – kalldraget svetsat stål EN 10305-2, E355, för honing och SRB
Våra hydraulcylinderrör (CDW) är tillverkade enligt EN 10305-2 E355, med högk...

Få stålsorter förekommer på hydraulcylinderritningar så ofta som E355. I cylinderbutiker är texten nästan en reflex: rör enligt EN 10305-1, kvalitet E355, finslipat ID. Den korta linjen innehåller en hel del information om styrka, svetsbarhet, ytfinish och hur en färdig pipa kommer att bete sig efter tusentals tryckcykler.
Vi kalldrager, värmebehandlar och slipar E355-rör varje arbetsdag, och de frågor som kunderna ställer om det är anmärkningsvärt konsekventa. Här är vad vi har lärt oss på produktionsgolvet om att specificera E355 material hydraulcylinderrör korrekt första gången.
I det europeiska systemet betyder "E" att stålet är avsett för tekniska ändamål, och siffran 355 är den lägsta sträckgränsen i megapascal. Ett E355-rör är därför garanterat att nå minst 355 MPa i utbyte - ungefär 51 500 psi - med ett dragintervall på cirka 490 till 630 MPa och en minsta töjning på cirka 22 procent. Den kombinationen av styrka och duktilitet är precis vad ett tryckinnehållande fat behöver.
Två standarder styr kvaliteten i rörform: EN 10305-1 för kalldragna sömlösa precisionsrör och EN 10305-2 för kalldragna svetsade precisionsrör. Båda använder samma klassfamilj och samma mekaniska mål, så en E355-upplysning är aldrig komplett förrän tillverkningsvägen också anges.
Kemiskt sett är E355 ett vanligt kol-manganstål, inte ett legerat stål. Typiska gränser är 0,22 procent maximalt kol, 0,55 procent maximalt kisel, 1,60 procent maximalt mangan och 0,025 procent maximalt vardera för fosfor och svavel. Den magra kemin håller materialet överkomligt och mycket svetsbart, medan kalldragning, glödgning och avspänning gör det verkliga arbetet med att bygga styrka och dimensionsnoggrannhet.
Den vanligaste frågan vi hör är om en pipa ska vara gjord av ett sömlöst eller svetsat E355-rör. Båda vägarna är legitima och båda går genom samma kalldragningsutrustning.
Sömlöst E355-rör börjar som ett genomborrat ämne och har ingen svetssöm. Det är standard för högtryckscylindrar med tunga väggar, för teleskopiska steg och för alla applikationer där homogenitet och tryckintegritet genomgående väggar inte är förhandlingsbara. Väggtjocklekar är generösa och ultraljudstester ger ett rent, spårbart resultat.
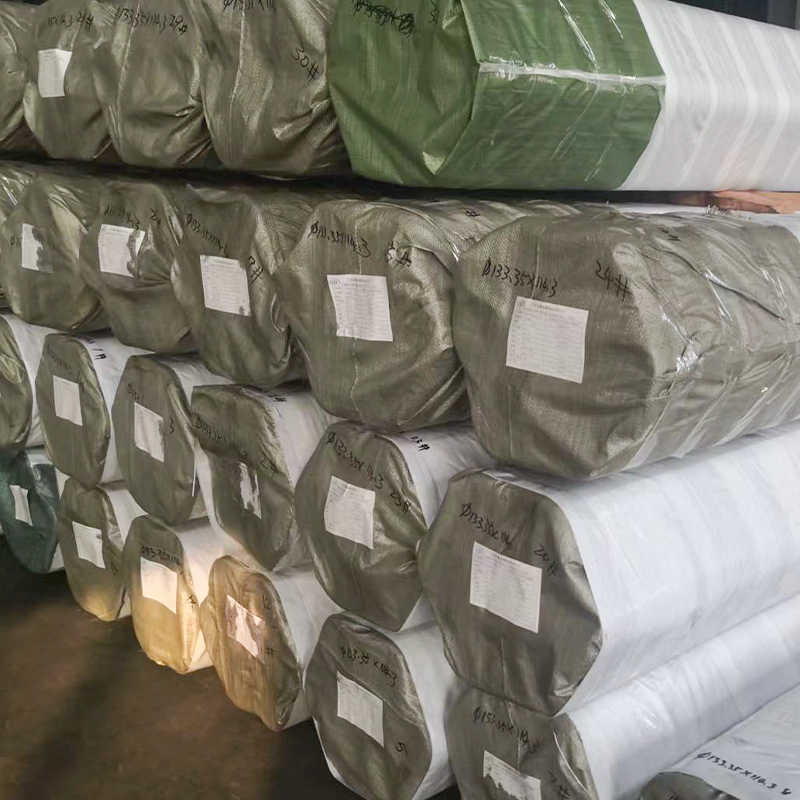 Hydraulcylinderrör – kalldraget sömlöst stål EN 10305-1, E355, för honing och SRB Våra hydraulcylinderrör är tillverkade av kalldraget sömlöst stål enligt EN 10305-1 E355. Designad för precisionsslipning eller SRB (Superfinishing) processer,... Visa produkt →
Svetsade E355-rör enligt EN 10305-2 börjar livet som ERW- eller DOM-rör och kalldras sedan över en dorn för att förfina svetszonen och dra åt dimensionerna. För tunna väggar, långa längder och kostnadskänsliga volymprogram är det vanligtvis det mer ekonomiska svaret, och i ett finslipat och avspänningsavlastat skick presterar den tillförlitligt i medeltryckscylindrar.
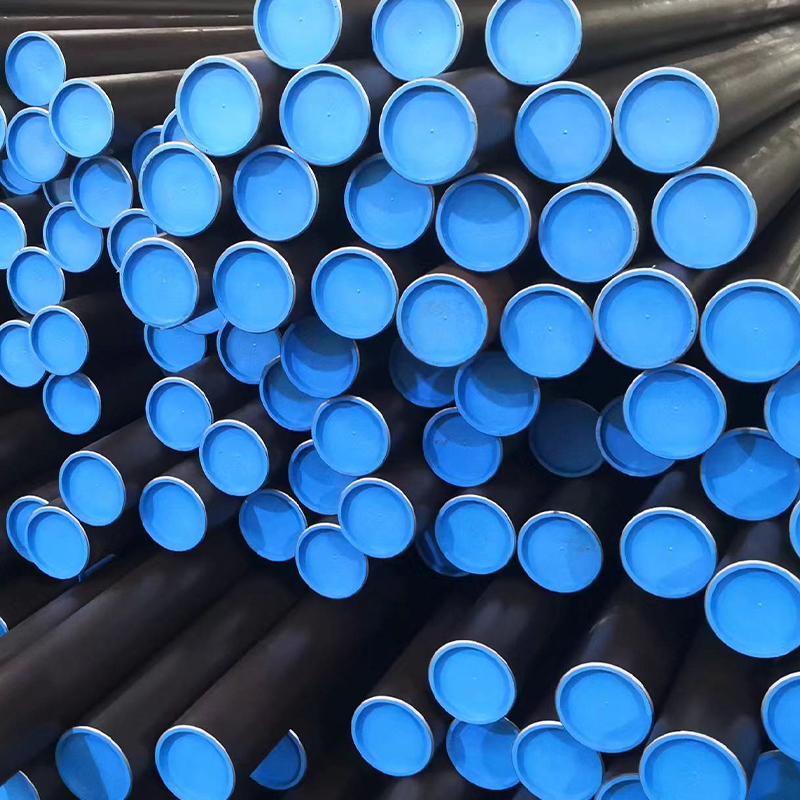 Hydraulcylinderrör – kalldraget svetsat stål EN 10305-2, E355, för honing och SRB Våra hydraulcylinderrör (CDW) tillverkas enligt EN 10305-2 E355, med hjälp av högkvalitativa svetsade stålrör som är ytterligare kalldragna för att förbättra noggrannheten, su... Visa produkt →
E355 är inte den starkaste kvalitet som finns, och det är just därför den används så flitigt. Det upptar en praktisk mellanväg som få andra material matchar.
Ett cylinderrör blir bara ett fat när innerdiametern är klar, och det är här E355 tjänar sitt rykte. Efter kalldragning slipar vi eller rullputsar vi hålet för att nå H8-tolerans med en grovhet på Ra 0,4 mikrometer, och för krävande applikationer skjuter vi vidare till en inre diameter av spegelkvalitet.
Den finishen är inte kosmetisk. Tätningssystemet åker direkt på hålet, så ytstrukturen styr friktion, läckage och tätningslivslängd. Inkonsekventa tvärstreckade vinklar eller kvarvarande ritmärken blir grundorsaken till för tidigt tätningsfel, vilket är ett problem som vi har skrivit om i detalj i vår anteckning om varför hydrauliska cylindertätningar fortsätter att gå sönder och hur borrningen driver den .
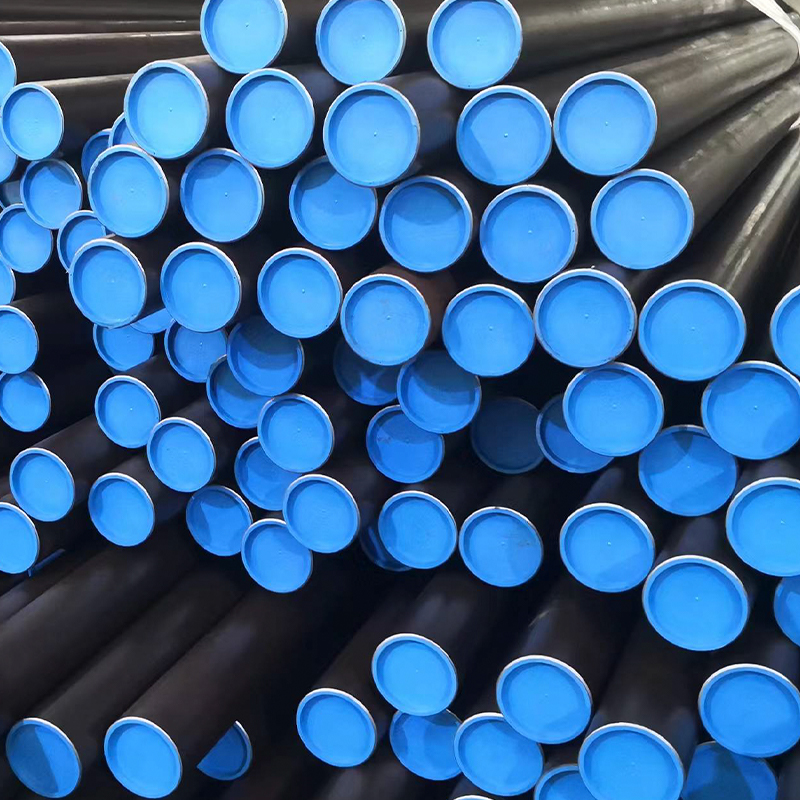 Finslipat & SRB-rör – EN 10305-1 E355 H8 Ra0.4, spegel-ID-finish för hydraulcylinderstång Våra slipade och slipade rullborrade (SRB) rör är tillverkade av EN 10305-1 E355 kalldragna sömlösa stålrör och precisionsbearbetade för att uppnå exceptionell ... Visa produkt →
Passande till pipan är stavsidan av monteringen, där ythårdhet och korrosionsbeständighet tar över från hålets finish. Vi håller båda sidor av cylindern i en försörjningskedja, så en parad pipa och kolvstång för hydrauliska och pneumatiska cylindrar kommer med kompatibla toleranser och ytbehandlingar.
Att välja en kvalitet är vanligtvis en kompromiss mellan tryckklassificering, vikt, svetsbarhet och kostnad. Tabellen nedan sammanfattar hur E355 står sig mot de material vi tillfrågas oftast om.
| Betyg | Standard | Min avkastning (MPa) | Draghållfasthet (MPa) | Typisk cylinderroll |
|---|---|---|---|---|
| E235 | EN 10305-1 / -2 | 235 | 360–520 | Lågtrycks- och pneumatiska cylindrar, formbara delar |
| E355 | EN 10305-1 / -2 | 355 | 490–630 | Allmänna hydrauliska fat, slipat rör, svetsade och sömlösa |
| St52.3 | DIN 2391 familj | 355 | 490–630 | Legacy callout, i praktiken samma hållfasthetsklass som E355 |
| 20MnV6 | Bruksspecifikation | cirka 500 | 600–750 | Krävande tunnor och förkromat stavstock |
| 27SiMn | GB standard | cirka 835 | cirka 980 | Gruvdrift och mycket högtryckscylindrar där vikten spelar roll |
Om din cylinder fungerar under ungefär 350 bar och vikten inte är kritisk, kommer E355 nästan alltid att vara det mest ekonomiska ljudvalet. Gå upp till en mikrolegerad eller kisel-mangankvalitet endast när tryck, vikt eller väggtjocklek verkligen kräver det.
Kompletta specifikationer sparar veckor av fram och tillbaka. När du skickar en förfrågan, inkludera följande:
De är nära kusiner. St52.3 från den äldre DIN 2391-familjen och E355 från EN 10305 ligger i samma hållfasthetsklass, med mycket likartade sträck- och dragmål. För nya ritningar rekommenderar vi EN-beteckningen, eftersom det är den mest aktuella specifikationen och certifikatreferensen.
Ja. Dess låga kolhalt och måttliga manganinnehåll gör den till en av de mer svetsbara cylinderkvaliteterna. För svetsade och dragna rör produceras och förfinas svetsfogen före kalldragning, vilket är anledningen till att EN 10305-2-materialet beter sig så förutsägbart efter slipning.
Endast där hålet fungerar som tätningsyta. Rör som används för konstruktionselement, hylsor eller bearbetningsmaterial kan levereras som dragna eller normaliserade, och honing kan läggas till senare när de slutliga dimensionerna är fixerade.
E355 har legat i centrum för design av hydraulcylindrar i årtionden eftersom den gör jobbet utan att be om specialbehandling. Den svetsar, bearbetar, slipar och håller tryck, och den finns i de storlekar som cylinderbyggare faktiskt använder.
Om du arbetar med en ny fatdesign eller byter ut en kvalitet som har blivit svår att köpa, skicka oss din ritning eller din storlekslista. Vi tillverkar E355 kalldragna sömlösa och svetsade rör, slipade och SRB-pipor ner till spegelgodkända innerdiametrar och färdiga, monteringsfärdiga cylindertrummor för både prototyp och produktionsmängder.

Våra hydraulcylinderrör (CDW) är tillverkade enligt EN 10305-2 E355, med högk...

EN 10305-2 Precisionssvetsad drivaxelslang – E355, E235, E420, E275 (Ø60 x 3,...

Våra hydraulcylinderrör är tillverkade av kalldraget sömlöst stål enligt EN 1...

Våra sömlösa stötdämparrör är tillverkade enligt EN 10305-1 med högkvalitativ...

Våra EN 10305-2 Cold Drawn Welded (CDW) Honed & SRB-rör är precisionsbearbeta...

Våra honed and Skived & Roller Burnished (SRB) rör är tillverkade av EN 10305...


